 Mon - Fri 8:00 - 17:00
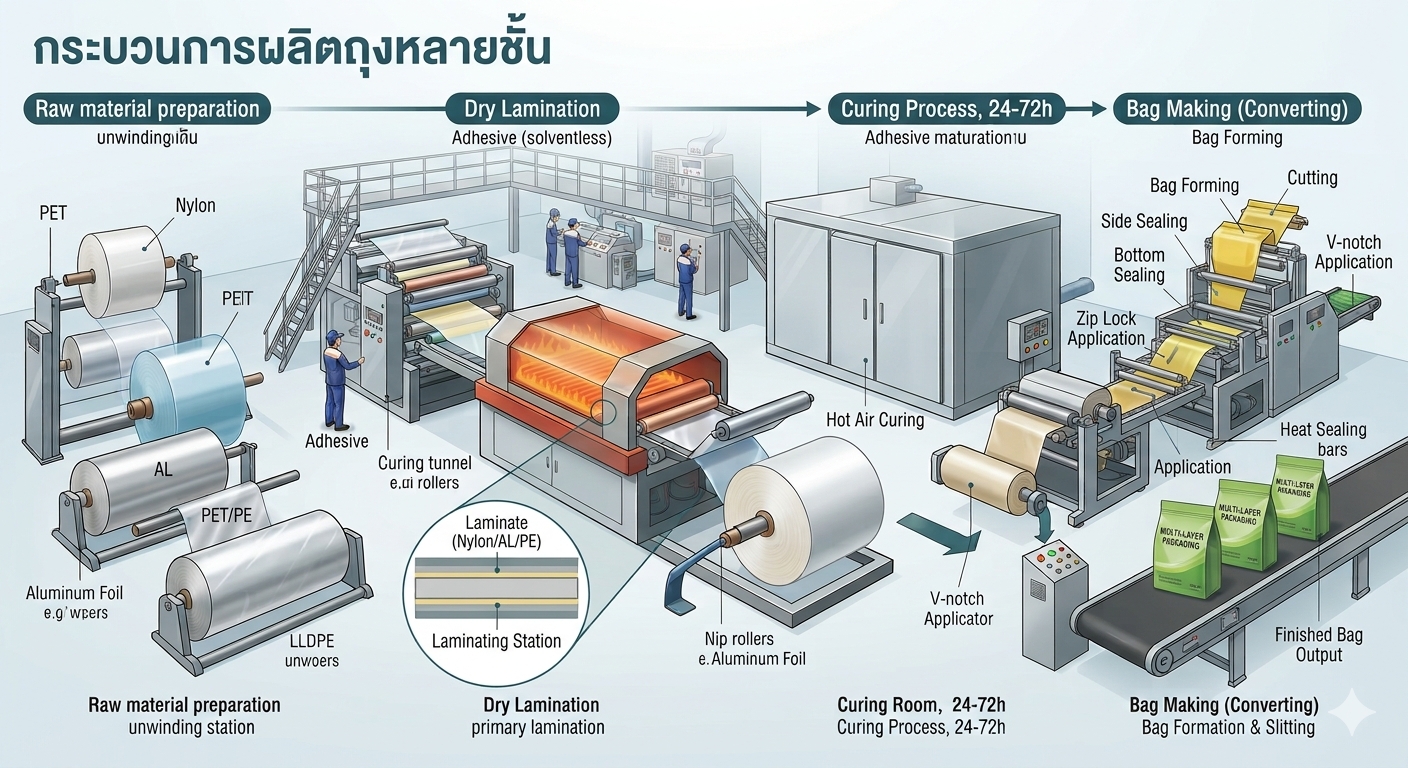
กระบวนการผลิตถุงหลายชั้น (Multilayer Laminate Bags หรือ Flexible Packaging) เป็นเทคโนโลยีการนำแผ่นฟิล์มพลาสติกหรือวัสดุต่างชนิดกันที่มีคุณสมบัติเด่นเฉพาะตัว มารวมเข้าด้วยกันเป็นแผ่นเดียว เพื่อสร้างบรรจุภัณฑ์ที่สามารถปกป้องสินค้าภายในได้อย่างมีประสิทธิภาพสูงสุด เช่น ซองขนมขบเคี้ยว ถุงเติมน้ำยาซักผ้า หรือซองอาหารแช่แข็ง [1]
ขั้นตอนการผลิตแบบละเอียดแบ่งออกเป็น 5 ขั้นตอนหลัก ดังนี้ครับ:
1. การเลือกและเตรียมวัสดุแต่ละชั้น (Material Selection)
โครงสร้างของถุงหลายชั้นโดยทั่วไปจะประกอบด้วย 3 ส่วนสำคัญ โดยใช้เครื่องเป่าฟิล์มหรือเครื่องรีดแผ่นในการเตรียม: [1]
- ชั้นนอกสุด (Outer Layer / Printing Base): เน้นความแข็งแรง ทนความร้อนตอนซีล และพิมพ์ลายได้สวยงาม มักใช้ฟิล์ม BOPP (Polyester) หรือ PET
- ชั้นกลาง (Barrier Layer): ป้องกันก๊าซ ออกซิเจน ความชื้น และแสงแดด เพื่อยืดอายุสินค้า มักใช้ฟิล์ม Nylon (BOPA), อลูมิเนียมฟอยล์ (Aluminium Foil) หรือ Metallized Film (ฟิล์มเคลือบเงา)
- ชั้นในสุด (Inner Layer / Sealant): สัมผัสอาหารได้โดยตรงและละลายเพื่อซีลปิดปากถุงด้วยความร้อนได้ดี มักใช้ฟิล์ม LLDPE หรือ CPP [1, 2, 3]
2. การพิมพ์ลาย (Printing Process)
นำฟิล์มชั้นนอกสุด (เช่น PET หรือ BOPP) มาทำการพิมพ์ลวดลาย โลโก้ และข้อมูลสินค้า: [1]
- ระบบที่นิยมใช้: การพิมพ์ระบบกราเวียร์ (Gravure Printing) ซึ่งเหมาะสำหรับงานพิมพ์ปริมาณมากและต้องการความคมชัดสูง หรือระบบเฟล็กโซกราฟี (Flexography)
- เทคนิคการพิมพ์: นิยมพิมพ์แบบ Reverse Printing (พิมพ์จากด้านในของฟิล์มชั้นนอก) เพื่อให้เมื่อประกบกันแล้ว หมึกพิมพ์จะถูกกักอยู่ตรงกลาง ไม่สัมผัสกับอาหารและไม่ลอกขูดขีดจากภายนอก
3. การประกบฟิล์มให้เป็นชั้นเดียว (Lamination Process)
เป็นหัวใจสำคัญของถุงหลายชั้น โดยการนำฟิล์มแต่ละชั้นที่เตรียมไว้มารวมเข้าด้วยกัน ซึ่งมี 3 วิธีหลักที่นิยมในอุตสาหกรรม: [1]
- Dry Lamination (ประกบแบบแห้งด้วยกาว): ทากาวสูตรตัวทำละลาย (Solvent-based) หรือแบบไร้ตัวทำละลาย (Solventless) ลงบนฟิล์มชั้นหนึ่ง ผ่านอุโมงค์ความร้อนให้กาวเซ็ตตัว แล้วนำไปกดประกบกับฟิล์มอีกชั้นด้วยลูกกลิ้งความร้อน
- Extrusion Lamination (ประกบด้วยพลาสติกเหลว): ใช้เม็ดพลาสติกหลอมละลายฉีดเคลือบตรงกลางระหว่างฟิล์มสองชั้น เพื่อทำหน้าที่เป็นตัวประสานให้ฟิล์มติดกัน
- Co-extrusion Blown Film: เป็นการเป่าฟิล์มหลายชั้นออกมาพร้อมกันจากหัวฉีดพิเศษ (Multi-layer Die) โดยหลอมเม็ดพลาสติกต่างสูตรให้ไหลมารวมกันในท่อเป่าเดียวโดยไม่ใช้กาว [1]
4. การบ่มฟิล์ม (Curing Process)
หลังจากประกบฟิล์มเสร็จแล้ว จะต้องม้วนเก็บฟิล์มไว้และนำเข้า ห้องบ่มควบคุมอุณหภูมิ (Curing Room) ประมาณ 24 – 72 ชั่วโมง (ขึ้นอยู่กับชนิดของกาว) เพื่อให้กาวทำปฏิกิริยาเคมีได้อย่างสมบูรณ์ ฟิล์มแต่ละชั้นจะยึดติดกันแน่นสนิท ไม่เกิดการแยกชั้น (Delamination) และกำจัดกลิ่นตกค้างของกาว
5. การขึ้นรูปเป็นถุงและการตัด (Bag Making / Slitting & Converting)
- การผ่าม้วนฟิล์ม (Slitting): ตัดแบ่งม้วนฟิล์มขนาดใหญ่ตามหน้ากว้างที่ต้องการใช้จริง
- การขึ้นรูปและซีล (Bag Making): นำฟิล์มเข้าเครื่องทำถุง โดยเครื่องจะพับฟิล์มตามทรงที่ออกแบบ (เช่น ถุงก้นตั้ง ถุงสามด้าน ซองซิปล็อค) จากนั้นใช้แผงความร้อนกดซีลตะเข็บด้านข้างและก้นถุง
- การตัดแบ่งชิ้น (Cutting): ใบมีดจะตัดถุงออกมาเป็นใบๆ ตามขนาดที่ตั้งไว้ พร้อมเจาะรูแขวน หรือทำรอยฉีก (V-notch) ตามความต้องการของลูกค้า [1, 2]
ก่อนจะจัดส่ง โรงงานจะทำการ ตรวจสอบคุณภาพ (Quality Control) เช่น การทดสอบแรงดึงของรอยซีล (Seal Strength Test) และการตรวจเช็กรอยรั่วซึม เพื่อให้มั่นใจว่าถุงหลายชั้นสามารถปกป้องสินค้าได้อย่างสมบูรณ์แบบครับ [1]